
中山高速冲床
中山高速冲床型号
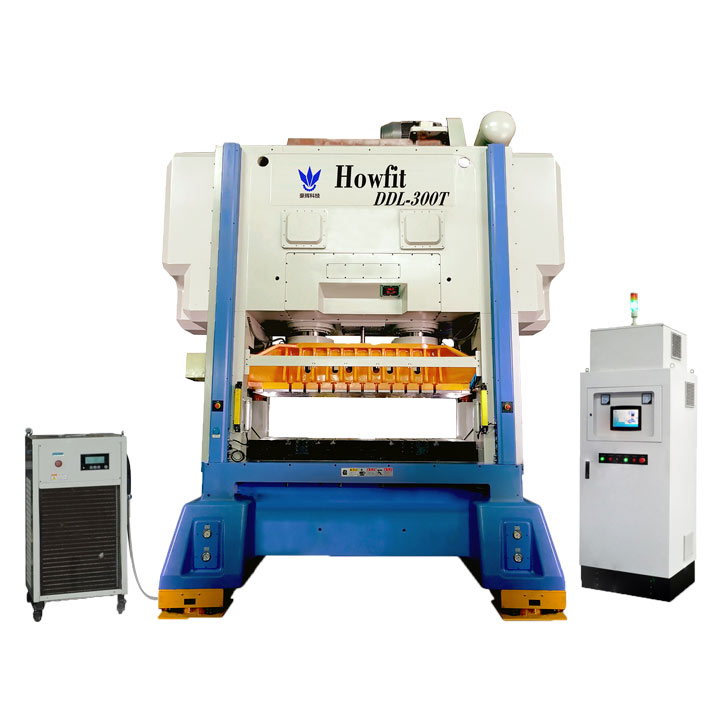
目前高速冲床有2种型号:一个是C型高速冲床,一个是H型高速冲床(也叫龙门高速冲床)!
冲床按照冲次(即速度)分类可以分为三类:
- 普通冲床 速度在100次以下
- 小高速冲内床 速度在200-400次左右
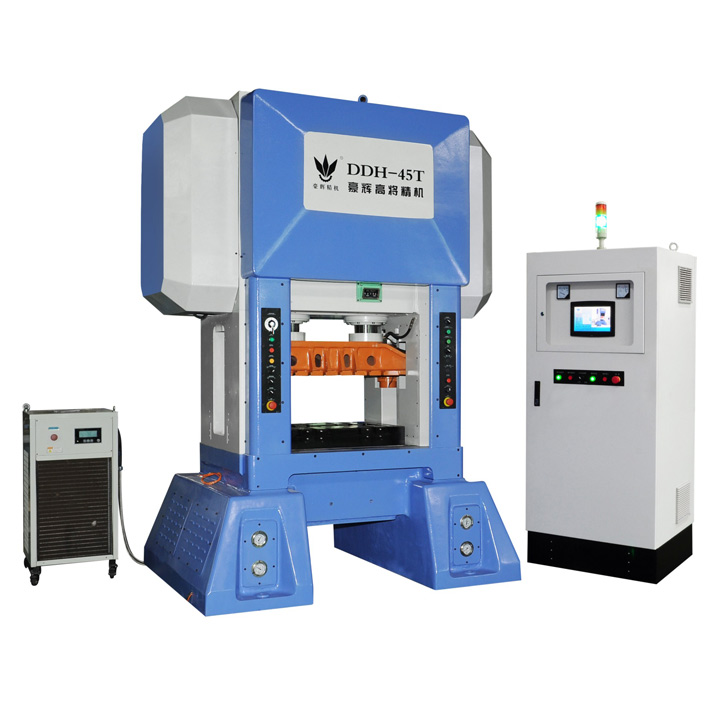
高速冲床型号:DDH-45T
速度在500次以上冲床按照动力方式分三类:
1:气压冲床 (气压驱动,做小吨位,10T以下的容)
2:液压冲床 (油压驱动, 做大吨位的)
3:机械冲床 (电动机驱动,适合做任何吨位的)
中山高速冲床行程
高速冲床行程是多少
高速冲床的滑块行程就是指:冲床在满载状况下,滑块从上死点后下死点所历经的间距。龙门高速冲床的行程的尺寸应能确保毛胚或半成品加工的放进及其成形零件的取下。一般冷冲压、精压工艺流程所需行程较小;弯折、拉深工艺流程则必须很大的行程。拉深件常用的龙门高速冲床,其行程最少应超过或是相当于制成品零件高宽比的2.5倍之上。
10吨冲床仅仅一个吨数数,是一台冲床主要参数之一。不一样厂家生产的、不一样精密度的、不一样方式的冲床是不一样的,区别许多 哦。这一沒有规范,看冲床生产商的设计方案,主要是水泵飞轮推动的知传动系统发动机曲轴的偏心距,假定为H,那麼冲床的行程便是2H(最大到道最少)。有一些高精密高速冲床生产厂家也会依据客户满意度去出示,例如行程15mm20mm2毫米30mm等几类规格型号,吨数能够 全是平级吨数。
高速冲床行程调整
那麼你觉得的磨具行程高宽比,一般是在设计方案磨具的情况下就需要参照所要搭建的冲床的有关主要参数,这里边的主要参数包含,行程、床台尺寸、冲床的较大最少闭模高宽比、落料孔尺寸这些。因此在沒有独特情况下,一套磨具能够 搭建到不一样规格型号版的冲床上,这时磨具的行程便是冲床的行程。一些磨具由于零件的运作的時间的缘故务必必须一定的行程配权合,那麼磨具的行程就务必挑选这一行程的冲床。这一還是在设计设计师早已测算过的。
高速冲床如何调行程
高速冲床的行程:行程高宽比就是指滑块在抵达下死点时,滑块底平面图到工作中橱柜台面中间(台盘)的高宽比。调整龙门高速冲床曲轴的长短就可以调节合闭高宽比的尺寸。当龙门高速冲床曲轴调整至最上层部位时,合闭高宽比做到最高值,称之为较大合闭高宽比。当龙门高速冲床曲轴调整至下方部位时,合闭高宽比做到较小值,称之为最少合闭高宽比。磨具的合闭高宽比务必合适于龙门高速冲床合闭高宽比范畴的规定。
中山高速冲床精度
高速冲床精度标准
高速冲床是一种配搭持续精密机械制造开展高速自动化技术冲压生产加工生产制造的工业设备,在具体冲压生产加工加工过程中,若只能精密加工的持续模,却沒有高质量的高速冲床与高品质的冲压生产加工原材料的相互配合,是没法真实完成精密加工的冲压生产加工生产制造的。而高质量的高速冲床外在的主要表现则是高弯曲刚度与高精度上,非常是高精度也是立即危害着冲压制成品的质量与磨具的使用期。如在一般精度的高速冲床上应用几万元次即造成磨具的崩刃,而在晋志德高速冲床(JIS一级精度规范冲床)上则在一百万次之上才有崩刃状况。
那什么叫高速冲床的精度呢,它的具体反映是什么呢?说白了晋志德高速冲床的精度就是指高速冲床与磨具配搭时恰当关联健身运动的全过程,高速冲床的精度具体反映在三大层面:一是冲床的平面度,二是冲床的平整度,三是冲床的总空隙,若冲床的精度达不上规范,不但会减少冲压制成品的精度、减少持续模的使用期以外,还将造成 持续模安裝艰难,不可以应用较为高精密的磨具,并且在具体冲压生产制造时候造成挺大的噪声。
高速冲床具体精度必须一系列的检验才可以精确测量出是不是符合规定,关键检验新项目包括五大项:
- 高速冲床操作台表面表层与滑块下表层的真值度。
- 滑块下表层与台表面表层中间的平面度
- 冲床滑块左右反复运动与橱柜台面上边的平整度。
- 冲床模柄孔与滑块下表层的直视角。
- 冲床相互连接部左右中间的综合空隙。
高速冲床标准精度等级
级 别精 度 用 途
特 级精度特优 薄片之精密冲穿,特殊件之冲压
1 级精度优良 薄片之冲穿,高速冲穿,精密冲穿
2 级精度良好 一般性之冲穿,引伸,成形,轧花
3 级精度尚可 一般冲压作业
高速冲床精度看哪些
- 在高速冲床冲压生产制造时,冲床的精度十分关键。冲床精度的优劣立即危害着冲压制成品的精度、磨具使用寿命。冲床的精度具体分成冲床不会受到载重量时的静态数据精度与载重量时(开展冲压)的动态性精度。高速冲床具体冲压生产制造中很重要的动态性精度,因为冲床的主要用途,具体载货量变化量挺大,因而制订规格型号从技术上有艰难,因此并未融合制订,现况是以静态数据精度来意味着冲床之精度。
- 冲床是应用一组磨具,生产加工工作时必须这组磨具开展恰当的关联健身运动。冲床恰当的关联健身运动程便是冲床的精度,冲床精度具体关键反映在:一、平面度,二、平整度,三、总空隙。磨具的关联健身运动有误,除减少商品精准度及减少磨具使用寿命以外,还将造成 磨具不容易装配线,不可以应用高精密的磨具,并且会造成猛烈的震动噪声。
高速冲床冲压精度
- 高速冲床精度一般就是指滑块的平整度、导向性空隙等指标值,冲床精度对冲压磨具复危害较为大,冲床精度高,磨具损坏小,冲压件精度高;相反,冲床精度制低,磨具损坏大,冲压件精度低。
- 磨具损坏的另一关键影响因素是速率。速度比较慢,损坏小,冲压件精度高。
- 在高速冲床上提升冲压件精度的新技术应用是选用科汇的zhidao电源开关磁阻电动机,减少水泵飞轮惯性力矩,减少冲压速率,减少冲压模具的损坏。
高速冲床垂直精度
高速冲床精度的优劣立即危害着冲压产品的精度、磨具寿限。高速冲床的精度基础理论分成冲床不会受到载重量时的静态数据精度与载重量时(开展冲压)的动态性精度。高速冲床基础理论冲压生产中很重要的动态性精度,因为冲床的主要用途,基础理论载货量更改量挺大,因而拟订标准从技术上有艰难,因此沒有联系拟订,现况是以静态数据精度来意味着冲床之精度。冲床是应用一组磨具,生产加工工作时必须这组磨具开展恰当的联系健身运动。冲床恰当的联系健身运动程便是冲床的精度,冲床精度基础理论主要反映在一下几个方面
一、平面度,二、平整度,三、总空闲地。磨具的联系健身运动有误,除减少商品精准度及减少磨具寿限以外,还将导致磨具不容易设备,不可以应用高精密的磨具,而且会发病强烈的震动噪声,日本国JISB6402(CNS3157B7045)老规矩的高速冲床静态数据精度检验新项目以下:1.冲床工作中橱柜台面上边与滑块下边的真直度2.滑块下边和橱柜台面上边中间的平面度3.滑块左右健身运动和橱柜台面上边的平整度4.模柄孔和滑块下边之直视角5.对接部左右的综合空闲地。
高速冲床下死点精度
- 高速高精密冲床下死点精度检验上应用的钢制圆柱体规具备底面积小、随意方位皆可量测、价格低、能够携至顾客当场等优点,另其摩擦系数后及精度有偏差时可选用表层涂层再碾磨,精度检验符合规定就可以再运用,防止提升购买品之成本。
- 圆柱体规的精度,依CNS8093-B6059标准的规定,其平整度与轴方位直徑差务必合乎2+(L/200)um的规范,而L指的是圆柱体规的长短。因此冲床上常见的圆柱体规,其精度批准差测算起來以下表:
- 高速高精密冲床精度检验量之圆柱体归的维护保养数据分析表
- 因圆柱体归到测试标准测量仪器,在应用与维护保养上需非常认真,不然圆柱体规毁坏后,而导致测量上偏差。圆柱体规即然是测量仪器,按时校检为必需之关键新项目,检验工作人员应用时能采多方位核对,保证测量精度。
中山高速冲床操作
- 在高速冲床导轨滑块运行以及调节高宽比全过程中,禁止碰触料杆。不然,手感被料杆捏住。
- 卸掉或开启水泵飞轮等转动部及拖动部防护罩后,禁止运行。不然,实际操作工作人员的人体会被卷进冲床内,酿出重大安全事故。
- 在高速冲床导轨滑块运行全过程以及高速冲床导轨滑块调节高宽比全过程中,禁止门把或人体的别的部分伸进下模、上模中间。不然,可能压伤手或人体的别的部分。
- 请在容许再次行程安排数下列的范畴内应用。出容许时断时续个数应用时,会危害到高速冲床离合制动系统的特性,也可能酿出安全事故。
- (缓进)、(寸动)运行后只仅限于拆换磨具或查验时应用在(缓进)、(寸动)运行时,防盗门、护栏、护栅等安设备处在失效情况,因而可能酿出安全事故。
- 人另外实际操作时,每名实际操作工作人员务必另外应用两手实际操作按键。不正确之应用,可能酿出安全事故。
- 当高速冲床导轨滑块运行全过程中产生常见故障时,应当马上轻按终止按键使高速冲床导轨滑块慢下来,并依照专业承担工作人员标示解决常见故障。
- 请应用两手实际操作的(安全性一行程安排)开展手动式开间接性生产制造。切勿应用(寸动)或持续开展生产加工。不然,手感被捏住。除此之外,迫不得已应用按钮开关时,应当采用应用光学式保险装置或防盗门、防护栏这类的安全防范措施,用(安全性一行程安排)开展。
- 在高速冲床导轨滑块运行全过程中,禁止进到冲床内。进到冲床内,即贴近冲床姿势范畴,可能酿出安全事故。
- 当光学式保险装置于(开(失效)部位时,禁止运行。不然,光源遮闭后高速冲床导轨滑块依然会再次运行,可能酿出安全事故。
- 当护栅、护栏、防盗门(失效)、(合理)锁匙电源开关放置(失效)部位时,禁止运行。由于护栅、护栏、防盗门不可以合理充分发挥,可能酿出安全事故。
- 在确定了光学式保险装置沒有处在失效情况及功效,操作步骤是归属于安全性的方式 后,请管理方法好冲床以及保险装置的锁匙电源开关的锁匙。一旦错用后可能酿出安全事故。光学式保险装置锁匙存放,须由管理人员分派人存放。
- 工作前,尽量开展工作刚开始前的查验及平时查验。出现异常状况时,应当马上给予维修。产生异常现象仍开展工作得话,可能酿出安全事故。
- 生产过程中将会会飘散出铜片以及他残片的状况时,应当在冲床的周边及工作工作人员的前侧安置护栅,避免铜片以及他残片飘散导致的难测安全事故。飘散的物块可能酿出安全事故。
- 在开始运转前,应当查验冲床周边,不可滞留别的的工作工作人员及不可置放一切障疑物。除此之外,禁止在工作中台子上表层置放专用工具及构件等物块。不然,可能导致难测的安全事故或是物块飘散导致的损害。
- 应用外界实际操作电源插座时,请在确定保险装置一切正常姿势后再应用。保险装置不太好时,高速冲床导轨滑块在沒有轻按(运行)按键的状况下也将会会姿势,可能酿出安全事故。(选装项)
- 在解决常见故障前、或消除废弃物前、或拆换或调节磨具工作等,必须门把伸进下模、上模中间时,尽量严苛按照晋志德高速冲床使用说明书实际操作。
相关产品
 珠海高速冲床
 韶关高速冲床
 湛江高速冲床
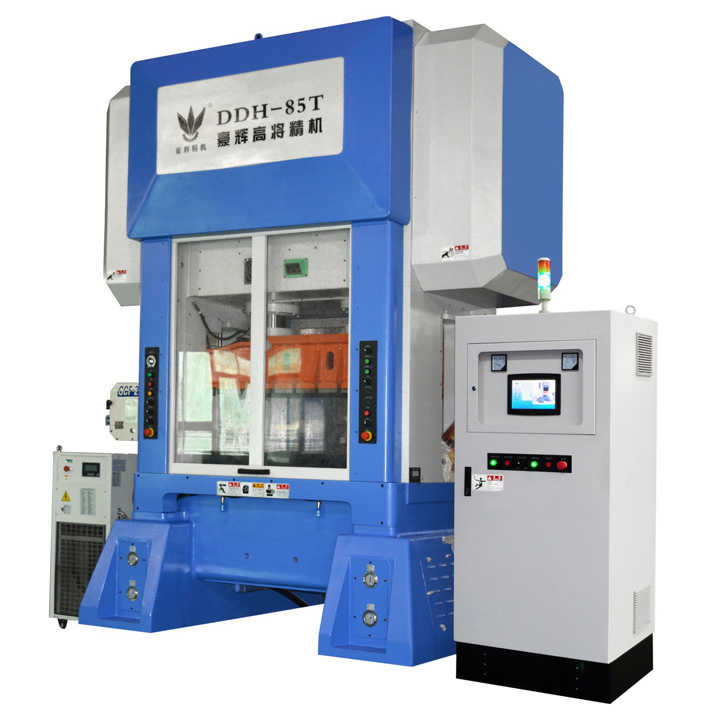 佛山高速冲床
 高速冲床操作教程和视
 125吨高速冲床视频实拍
 1200次的高速冲床视频
 C型高速冲床冲定子片视频
 大吨位肘节式超精密高速冲床
 精密高速冲床加工视频
 龙门精密高速冲床视频
 高速冲床冲端子视频