常州高速冲床型号
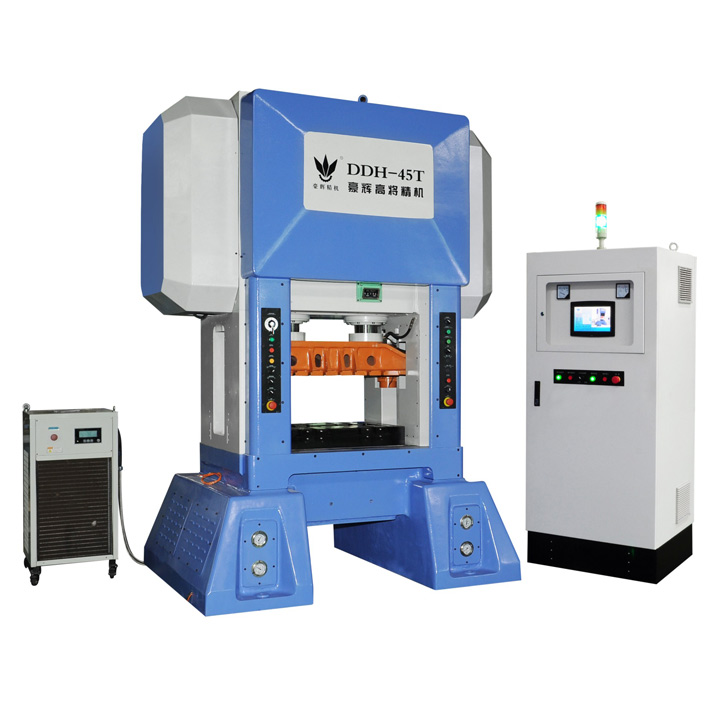
目前高速冲床有2种型号:一个是C型高速冲床,一个是H型高速冲床(也叫龙门高速冲床)!
冲床按照冲次(即速度)分类可以分为三类:
-
普通冲床 速度在100次以下
-
小高速冲内床 速度在200-400次左右
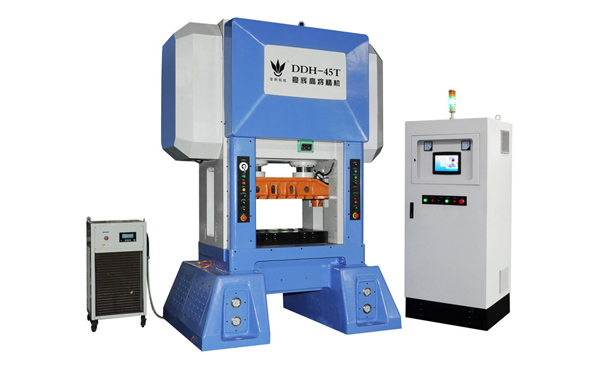
高速冲床型号:DDH-45T
速度在500次以上冲床按照动力方式分三类:
1:气压冲床 (气压驱动,做小吨位,10T以下的容)
2:液压冲床 (油压驱动, 做大吨位的)
3:机械冲床 (电动机驱动,适合做任何吨位的)
常州高速冲床工作原理
-
精密高速冲床连杆和滑块之间需有圆周运动和直线运动的转接点,高速冲床设计上大致有两种机构,一种为球型,一种为销型(圆柱型),经由这个机构将圆周运动转换成滑块的直线运动。
-
精密高速冲床对材料施以压力,使高速冲床塑性变形,而得到所要求的形状与精度,因此必须配合一组模具(分上模与下模),将材料置于高速冲床间。
-
高速冲床的滑块以长型导路设计,配备滑块平衡装置,确保运转精密与稳定。所有抗磨损元件均以电子式定时自动润滑系统,如缺乏润滑油,冲床将全自动停止。先进、简易的操控系统,确保滑块运转及停止的准确性。
-
高速冲床导套(导板、导柱、导正销、导板模、导料板):固定在上模座内,与固定在下模座的导柱配合使用
-
导板:起到卸料作用,导板上带有与凸模精密滑配内孔的板状零件,使凸模与凹模的能相互对准
-
导柱:多数固定在下模座,配合上模座的导套为上下模的运动提供精密的导向圆柱形零件
-
导正销:伸入材料孔中导正其在凹模内位置的销形零件。
-
导板模:靠导板与凸模的精确配合,由导板准确地引导凸模进入(接触)凹模刃口,进行冲裁工作。
-
导料板:引导条料或带料进入模具(凹模)的板状导向零件。
-
高速冲床冲模:分为上下两部分,其中凸模以外形为工作表面的零件。凹模即以内形为工作表面的零件。
-
压料板:冲模中用于压住冲压材料或工序件以控制材料流动的零件
-
高速冲床固定板:固定卸料板是固定在冲模上位置不动的卸料板,将材料或工(序)件从凸模上卸脱的固定式或活动式板形零件。卸料板是有时与导料板做成一体,兼起导料作用,仍称卸料板。
-
高速冲床的作业是经过机械内部多个系统来相互配合完成,每个系统的作业都关系到冲模的精度以及速度,所以在使用过程中,为了保持冲床的精度以及生产效率,对于高速冲床的保养维修也是至关重要的。
-
精密高速冲床之设计原理是将圆周运动转换为直线运动,由主电动机出力,带动飞轮,精密高速冲床经离合器带动齿轮、曲轴(或偏心齿轮)、连杆等运转,来达成滑块的直线运动,高速冲床从主电动机到连杆的运动为圆周运动。
-
由机器施加压力,使高速冲床变形,加工时施加于材料之力所造成之反作用力,由冲床机械本体所吸收。
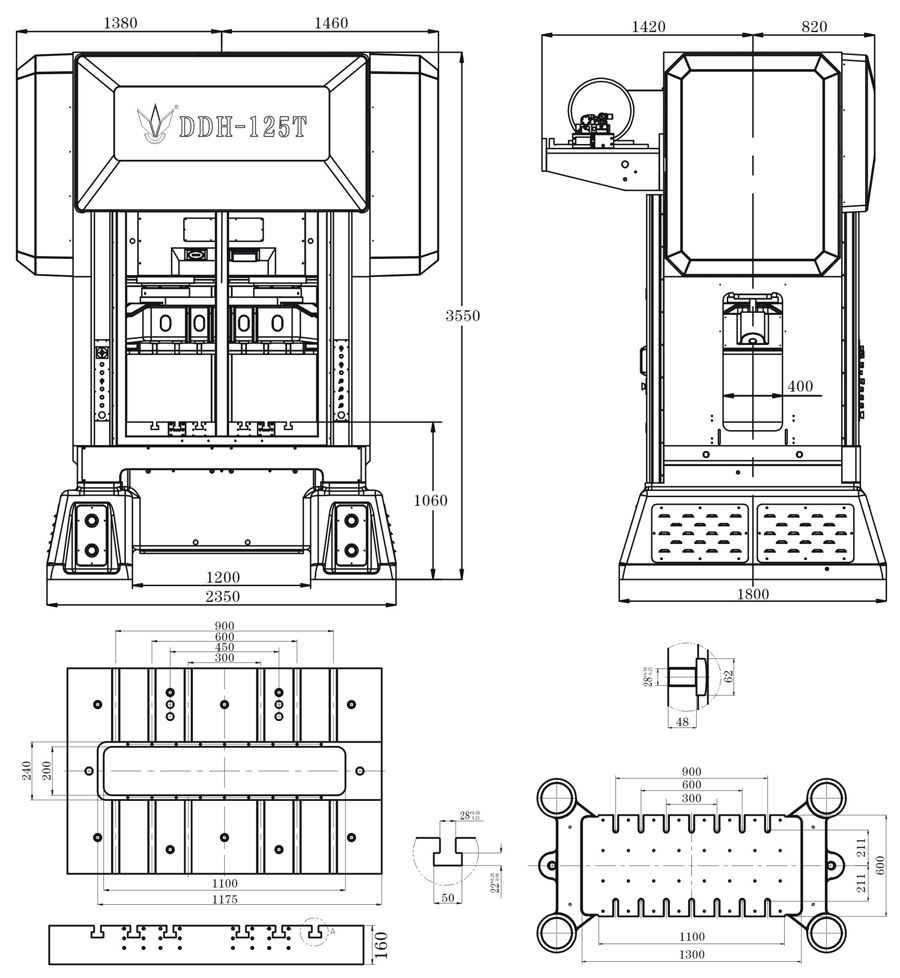
常州高速冲床结构原理图
一、依据所冲压的商品来明确:
-
商品的材料,务必是金属材料的才能够开展高速冲床。
-
商品的薄厚和总宽,一般高过毫米的不宜于高速冲压,另冲压商品的总宽受高速磨具的牵制。
-
由高速冲床冲压的商品,一定如果管料和切料,不然不可以开展高速冲压。
二、依据所必须冲压商品的总数及速度来明确:生产厂家一直在应用低速档冲床,不符合于如今的低速度,如要想冲压速度在150次之上,都可以挑选拆换高速冲床。三、依据所冲压商品的精度明确:高速冲床有C型和龙们型冲床,龙们冲床因为其独特的优秀的生产工艺流程,其生产制造精度、可靠性、速度层面必须好于C型冲床,因此,假如客户对冲压商品有非常高的规定,另外费用预算充足得话,一定要挑选龙们型冲床。
三、规格型号的明确、依据冲压设备部压件磨具的规格和冲压力来明确
-
选定冲床的磅级务必超过冲压需要的总冲压力。
-
冲床的行程安排要适度:行程安排立即危害磨具的关键高宽比引程过大,模座与扩孔钻分离出来扩孔钻模或导柱导套分离出来。
-
冲床合闭高宽比应与冲压模具的合闭高宽比相一致,即冲压模具的合闭高宽比接近冲床的较大合闭高宽比和最少合闭高宽比中间。
-
冲床工作中橱柜台面的规格务必超过磨具下模座的尺寸,并留出安裝固定不动的空间,但操作台都不应很大,以防操作台支承不太好。
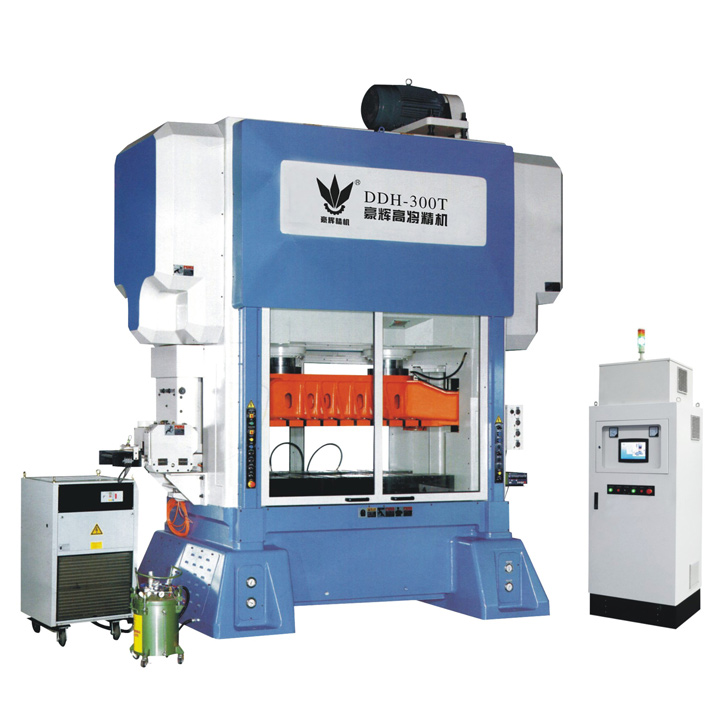
常州高速冲床图片

 高速冲床操作教程和视
 125吨高速冲床视频实拍
 1200次的高速冲床视频
 C型高速冲床冲定子片视频
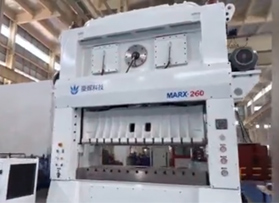 大吨位肘节式超精密高速冲床
 精密高速冲床加工视频
 龙门精密高速冲床视频
 高速冲床冲端子视频
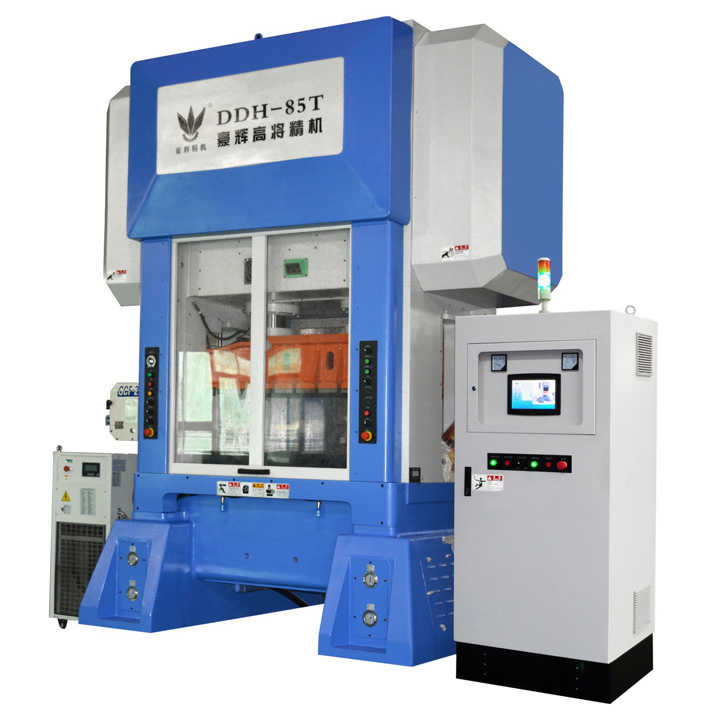 清远高速冲床
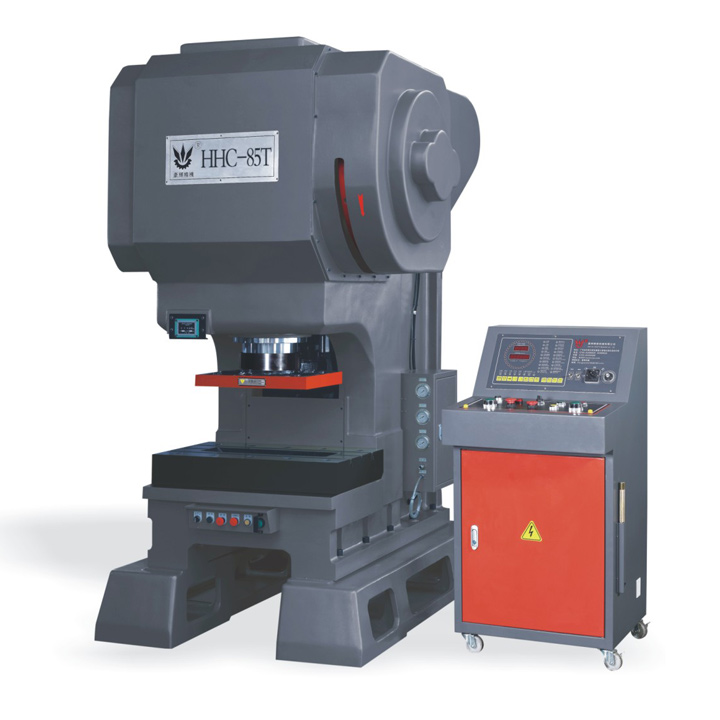 河源高速冲床
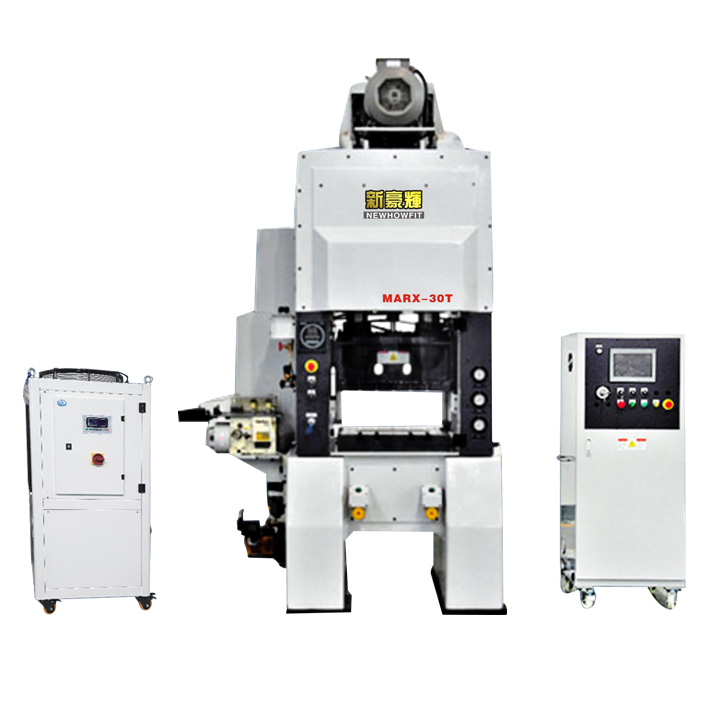 汕尾高速冲床
 汕头高速冲床
 湛江高速冲床
 韶关高速冲床